欢迎来到爱游戏最新官网-爱游戏(中国)
官方网站,我们将竭诚为您服务!

摩擦焊接技术:原理、特点与应用领域全解析
摩擦焊接是一种固相连接技术,其基本原理是利用两个工件接触面之间的相对摩擦运动产生热量,使接触面金属达到热塑性状态,随后在顶锻力的作用下实现原子间的结合,形成牢固的焊接接头。整个过程中,工件金属不发生熔化,因此摩擦焊接属于固相焊接范畴。
2026-08-03 11:16:13爱游戏最新官网-爱游戏(中国)
65
一、摩擦焊接的工艺过程
摩擦焊接通常分为四个阶段:首先是摩擦加热阶段,一个工件高速旋转,另一个工件以一定压力与之接触,接触面产生大量摩擦热;其次是摩擦变形阶段,接触面金属温度升高并发生塑性变形,形成飞边;第三是顶锻阶段,停止旋转并施加更大的顶锻力,使热塑性金属充分结合;最后是保压冷却阶段,保持顶锻力直至接头冷却定型。
二、摩擦焊接的技术特点
与传统熔焊方法相比,摩擦焊接具有显著优势。其一,焊接质量稳定,接头强度高,由于不发生熔化,避免了气孔、裂纹等熔焊缺陷;其二,焊接效率高,单件焊接时间通常仅需数秒至数十秒,适合大批量生产;其三,节能效果显著,能耗仅为传统电阻焊的三分之一左右;其四,可焊接异种金属,如铝与铜、钢与铝等传统熔焊难以实现的材料组合;其五,焊接过程无弧光、无烟尘,环保性好。
三、摩擦焊接的主要应用领域
摩擦焊接技术已广泛应用于多个工业领域。在汽车制造中,用于发动机气门、涡轮增压器转子、传动轴、半轴等零部件的焊接;在航空航天领域,用于飞机起落架、发动机叶片、火箭壳体等高精度构件的连接;在石油化工行业,用于钻杆、油管、刀具等工具的制造;在电力行业,用于铜铝过渡接头、电机转子轴等部件的焊接。随着技术的不断进步,摩擦焊接的应用范围还在持续扩大。
爱游戏最新官网-爱游戏(中国) 长期致力于摩擦焊接设备的研发与制造,可为各行业客户提供高性能、高可靠性的摩擦焊机产品及完整的焊接解决方案。

 浏览器自带分享功能也很好用哦~
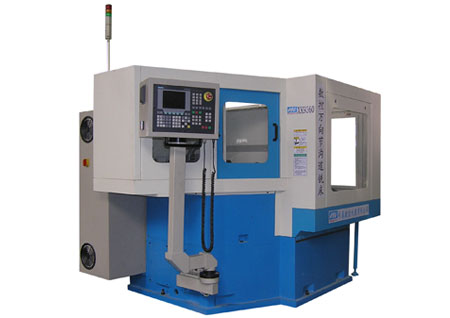
爱游戏最新官网-爱游戏(中国)是集开发设计与制造为一体的现代机械制造专精特新技术企业,是国内企业振兴技术改造单位,是国内原生产铣床的定点单位,是国内摩擦焊机的生产厂家,1995年爱游戏最新官网-爱游戏(中国)通过ISO9001认证;2008质量体系认证;产品列入“名优新”机电产品名录,许多产品成为专利。生产的主要产品有:X系列铣床、数控铣床、立/卧式加工中心、C系列摩擦焊机和焊接辅机及专机、专线、核工业反应堆用专机等。
©2021 爱游戏最新官网-爱游戏(中国)

选择区号