
连续驱动摩擦焊与惯性摩擦焊:两种工艺对比分析
一、基本原理对比
连续驱动摩擦焊的工作原理是:一个工件由电动机通过主轴驱动持续旋转,另一个工件在轴向压力作用下向旋转工件移动并接触,接触面产生摩擦热,当达到合适的热塑性状态时,通过制动装置使主轴迅速停止旋转,同时施加顶锻力完成焊接。整个过程中,主轴由电机持续驱动,摩擦加热时间由控制系统精确控制。
惯性摩擦焊的工作原理是:先将一个带有大飞轮的主轴系统加速到设定的转速,然后脱开驱动电机,利用飞轮储存的动能驱动工件旋转,另一个工件在轴向压力下与之接触产生摩擦热。随着摩擦过程的进行,飞轮的动能逐渐消耗,转速逐渐降低,当转速降至零时,焊接过程自然完成,同时在轴向压力作用下形成接头。惯性摩擦焊不需要单独的制动装置,顶锻力通常在摩擦过程中持续施加。
二、设备结构对比
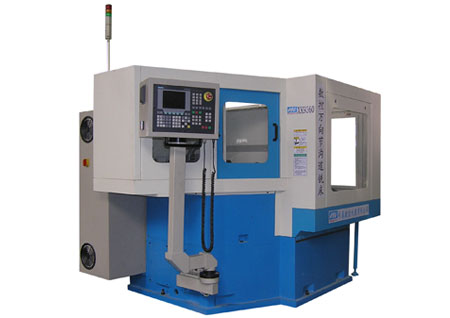
连续驱动摩擦焊机的主要组成包括:主轴驱动系统(电机、变速箱、主轴)、制动系统(通常采用液压制动或电磁制动)、轴向加压系统(液压缸及压力控制)、工件夹持系统(旋转夹具和移动夹具)、控制系统(PLC或数控系统)。由于需要精确控制摩擦时间和制动过程,设备的控制系统相对复杂。
惯性摩擦焊机的主要组成包括:主轴驱动系统(电机、飞轮、主轴、离合器)、轴向加压系统、工件夹持系统、控制系统。与连续驱动摩擦焊相比,惯性摩擦焊机不需要制动系统,但增加了飞轮和离合器机构。飞轮的转动惯量是惯性摩擦焊机的关键参数,直接影响焊接能量的输入。设备的控制系统相对简单,主要控制初始转速和轴向压力。
三、工艺特点对比
在焊接参数控制方面,连续驱动摩擦焊的主要参数包括摩擦压力、摩擦时间、顶锻压力、顶锻时间和转速,参数调节灵活,可精确控制热输入量,适合对焊接热循环要求严格的材料和工件。惯性摩擦焊的主要参数包括初始转速、飞轮转动惯量、摩擦压力和顶锻压力,热输入量由飞轮动能决定,参数调节相对简单,但焊接过程一旦开始便无法中途干预。
在焊接质量方面,连续驱动摩擦焊由于可精确控制摩擦时间和制动时间,接头质量一致性好,飞边形状规则,特别适合对缩短量(顶锻位移)有严格要求的工件。惯性摩擦焊的焊接能量由飞轮动能保证,能量输入稳定,受电压波动和摩擦系数变化的影响较小,接头质量也具有良好的一致性,但飞边形状通常不如连续驱动摩擦焊规则。
在焊接效率方面,连续驱动摩擦焊的单件焊接时间通常为3至30秒,惯性摩擦焊的单件焊接时间通常为1至10秒。惯性摩擦焊由于不需要制动时间,焊接周期相对较短,但飞轮的加速时间需要计入辅助时间。总体而言,两者的焊接效率都很高,适合大批量生产。
四、适用范围对比
连续驱动摩擦焊适用于焊接面积中小、对焊接参数和接头精度要求较高的工件,典型应用包括汽车发动机气门、传动轴、半轴、转向齿条、刀具等。连续驱动摩擦焊对材料的适应性广,可焊接碳钢、合金钢、不锈钢、铝合金、铜合金以及异种金属组合。对于需要精确控制热影响区大小的工件,连续驱动摩擦焊具有明显优势。
惯性摩擦焊适用于焊接面积较大、需要较大焊接能量的工件,典型应用包括石油钻杆、航空发动机转子、大型轴类零件、重型车辆零部件等。由于飞轮可以储存较大的能量,惯性摩擦焊能够焊接直径较大的工件,最大焊接直径可达数百毫米。此外,惯性摩擦焊对设备的制动性能要求低,适合大吨位设备。
五、工艺选择建议
在实际生产中,选择连续驱动摩擦焊还是惯性摩擦焊,应综合考虑以下因素:工件的材料和尺寸,特别是焊接面积的大小;对接头精度和缩短量的要求;生产批量和节拍要求;设备投资和运行成本;工厂的技术能力和维护水平。一般而言,中小尺寸、高精度要求的工件优先选择连续驱动摩擦焊;大尺寸、大能量需求的工件优先选择惯性摩擦焊。对于某些特殊工件,也可以考虑采用两者结合的复合工艺。
爱游戏最新官网-爱游戏(中国) 可根据客户的工件特点和生产需求,提供连续驱动摩擦焊机和惯性摩擦焊机的定制化解决方案,并协助客户进行焊接工艺开发和优化,确保获得最佳的焊接质量和生产效率。

 浏览器自带分享功能也很好用哦~